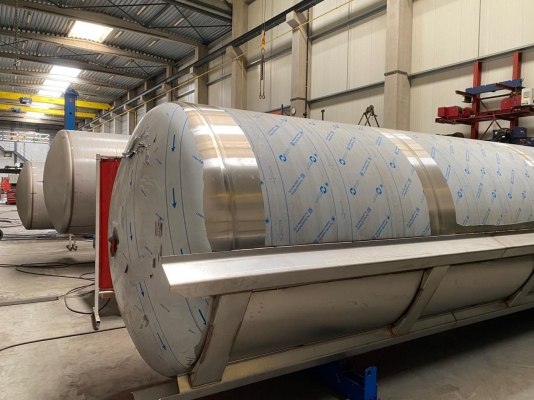
Comment fabrique-t-on une cuve sous pression ?
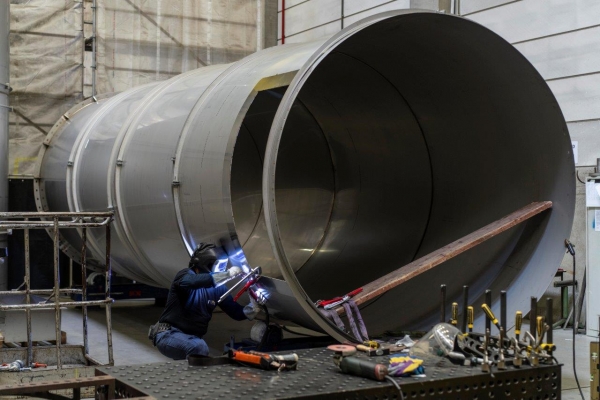
Après avoir soudé les coques, nous préparons les fonds, soudons les fonds aux coques, puis soudons les orifices (nozzles).
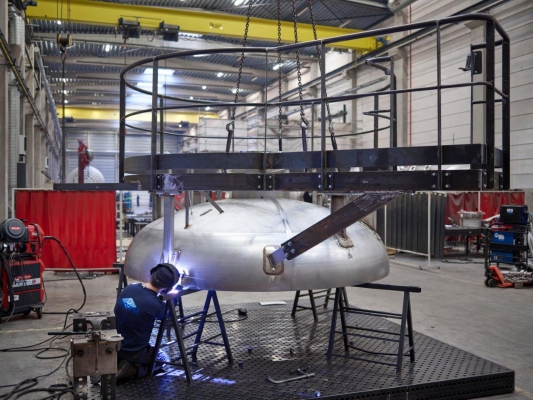
C’est à ce moment que commence la soudure manuelle. Les procédés de soudage couramment utilisés sont le TIG et le MIG/MAG, incluant les soudures bout à bout pleine pénétration, les soudures d’angle et les passes multiples.
Un soudage certifié et de haute qualité est bien sûr indispensable.
Les orifices et les pieds de support sont souvent soudés avec des plaques de renfort.
Le travail d’équipe est essentiel pour garantir que chaque étape soit réalisée avec précision et soin.
L’étape suivante est le CND (Contrôle Non Destructif)
Cela comprend généralement un essai hydrostatique, souvent combiné avec d’autres méthodes telles que PT, RT, MT, UT, TOFD, toutes réalisées par un organisme notifié (NoBo).
Ces tests garantissent la qualité et la sécurité des réservoirs sous pression en détectant d’éventuels défauts sans endommager le matériau.
Des abréviations difficiles ? Voici les explications :
- Essai hydrostatique : Le réservoir est rempli d’eau et soumis à une pression pour vérifier l’absence de fuites et valider son intégrité structurelle.
- Contrôle par ressuage (PT) : Un liquide pénétrant est appliqué sur la surface pour révéler les défauts ouverts. Un révélateur est ensuite utilisé, faisant ressortir les défauts grâce à la remontée du pénétrant. Les couleurs rouge et blanc sont courantes : le rouge indique un défaut, le blanc offre un fond contrasté.
- Contrôle radiographique (RT) : Utilise des rayons X ou gamma pour inspecter la structure interne, détectant des défauts internes invisibles en surface tels que cavités, fissures ou inclusions.
- Contrôle par particules magnétiques (MT) : Un champ magnétique est appliqué sur les matériaux ferromagnétiques. Des particules de fer sont saupoudrées, et tout défaut de surface ou proche surface perturbe le champ magnétique, attirant les particules et rendant les défauts visibles.
- Contrôle ultrasonore (UT) : Des ondes sonores à haute fréquence sont envoyées dans le matériau. Les défauts internes réfléchissent ces ondes, qui sont détectées et analysées pour localiser et dimensionner les défauts.
- Time of Flight Diffraction (TOFD) : Technique ultrasonore avancée qui mesure le temps de vol des ondes sonores traversant le matériau et réfléchies par les défauts, fournissant des informations précises sur la taille et la position des défauts.
- Réalisé par un organisme notifié (NoBo) : Un NoBo est une organisation indépendante et accréditée responsable de ces contrôles, garantissant la conformité des réservoirs aux normes de sécurité et qualité.
Ces méthodes, effectuées par un NoBo certifié, sont essentielles pour assurer l’intégrité et la sécurité des réservoirs tout au long de leur durée de vie.
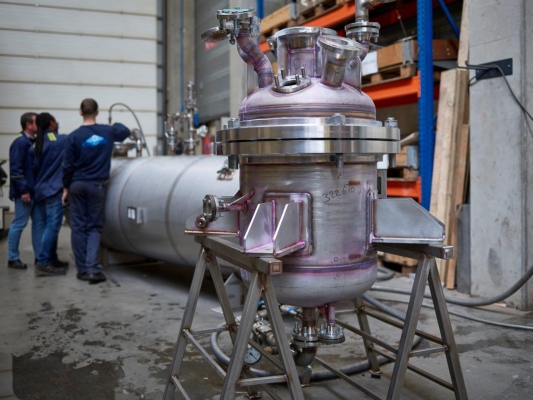
Sur la photo, on voit au premier plan les traces du PT (rouge et blanc) et à l’arrière-plan un essai hydrostatique en cours.
Ajout d’éléments internes et/ou externes
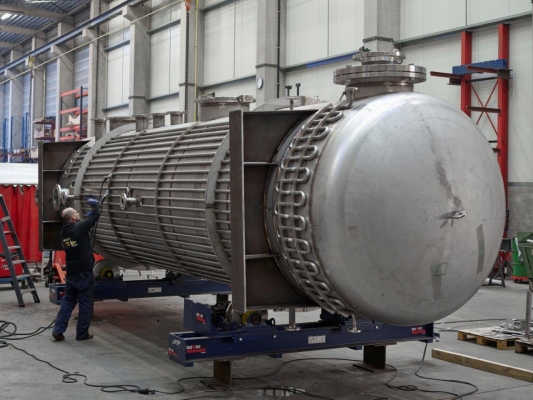
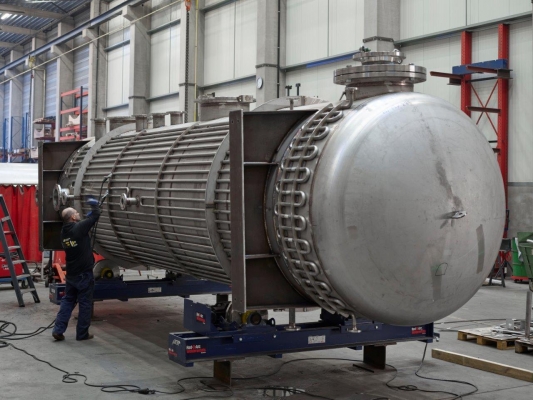
La construction de réservoirs sous pression implique souvent l’ajout d’éléments internes et/ou externes, tels que éléments chauffants, refroidisseurs, tubes de pulvérisation, serpentins, mais aussi garde-corps et plateformes.
Dernières étapes
La dernière étape de fabrication des réservoirs sous pression consiste en la décapage, passivation et/ou traitements de surface comme le revêtement pour les réservoirs en acier.
Chez Deprest, nous veillons à ce que la surface soit entièrement traitée pour garantir durabilité et esthétique.
Le décapage et la passivation de l’inox consistent à nettoyer la surface, éliminer les impuretés et restaurer la couche d’oxyde protectrice. Ce processus interne crucial assure une résistance à la corrosion durable et respecte toutes les normes.
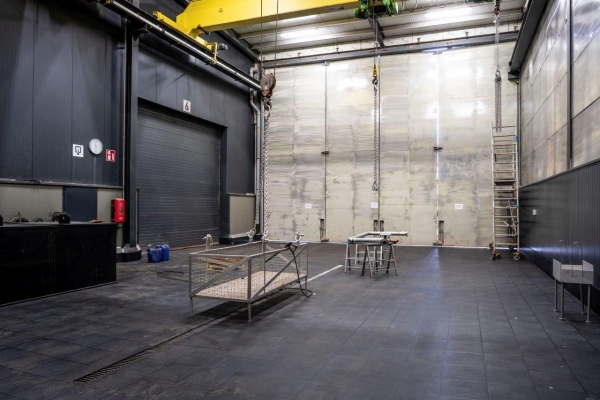
Nous disposons d’un hall de décapage de 20x12 mètres avec deux ponts roulants pour les grands projets.
Le saviez-vous ?
Nous proposons aussi des services de décapage pour des tiers !